Podstawowe rodzaje spoin to spoina czołowa i pachwinowa. Spoina czołowa jest wykonywana w rowku między brzegami łączonych elementów: grubsze elementy się ukosuje, cienkie blachy łączy bez ukosowania. Może obejmować całą grubość elementu lub jej część i występuje nie tylko w złączach doczołowych, ale także w teowych i narożnych. Spoina pachwinowa jest wykonywana w narożu utworzonym przez nieukosowane ścianki elementów, w złączach teowych, narożnych i zakładkowych; jej przekrój jest zbliżony do trójkąta. Pozostałe rodzaje spoin spawalniczych, np. otworowe, punktowe czy brzeżne, stosuje się w złączach o szczególnej konfiguracji lub na cienkich blachach. Rodzaje spoin i ich oznaczenia na rysunku technicznym opisano w artykule Oznaczenia spoin na rysunku technicznym wg ISO 2553.
Złącze spawane a rodzaj spoiny
Złącze spawane to część konstrukcji powstała przez połączenie elementów spawaniem. Obejmuje spoinę oraz przylegający do niej materiał rodzimy. Spoina to metal, który zakrzepł w procesie spawania. Powstaje ze stopionych brzegów łączonych elementów i ze spoiwa, czyli materiału dodatkowego. Spoiwo, które uległo stopieniu i weszło w skład spoiny, nazywa się stopiwem. Fragment konstrukcji obejmujący kilka złączy, np. połączenie żebra z pasem i środnikiem belki, nazywa się węzłem spawanym.
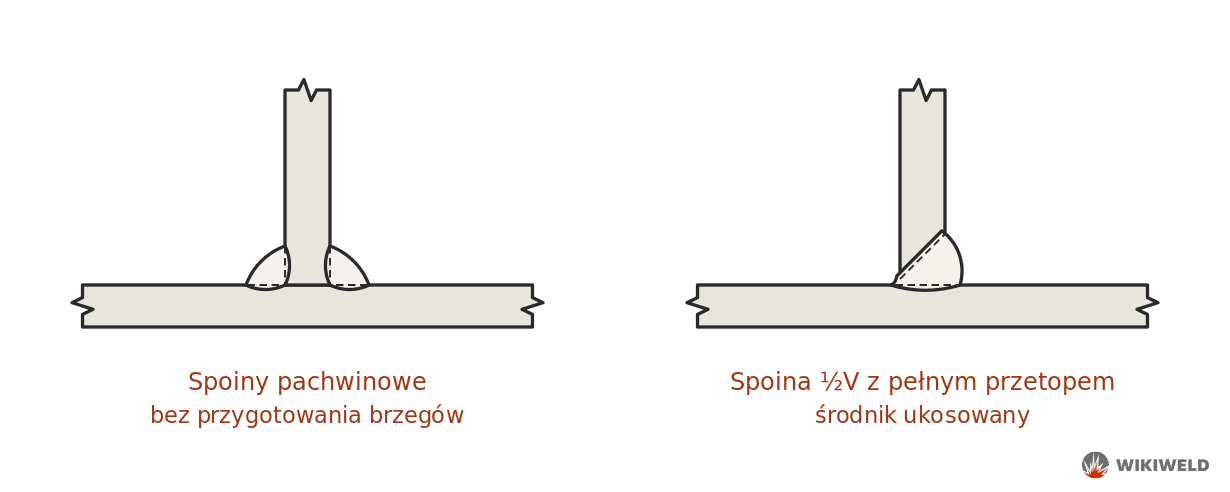
Rodzaj złącza określa wzajemne położenie łączonych elementów, a rodzaj spoiny określa kształt metalu spoiny. Nie jest to zależność jednoznaczna. Złącze teowe można wykonać spoinami pachwinowymi albo spoiną ½V lub K z pełnym przetopem.
Ze względu na wzajemne ustawienie łączonych elementów rozróżnia się złącza doczołowe, kątowe (teowe, krzyżowe, narożne) i przylgowe (zakładkowe, nakładkowe).
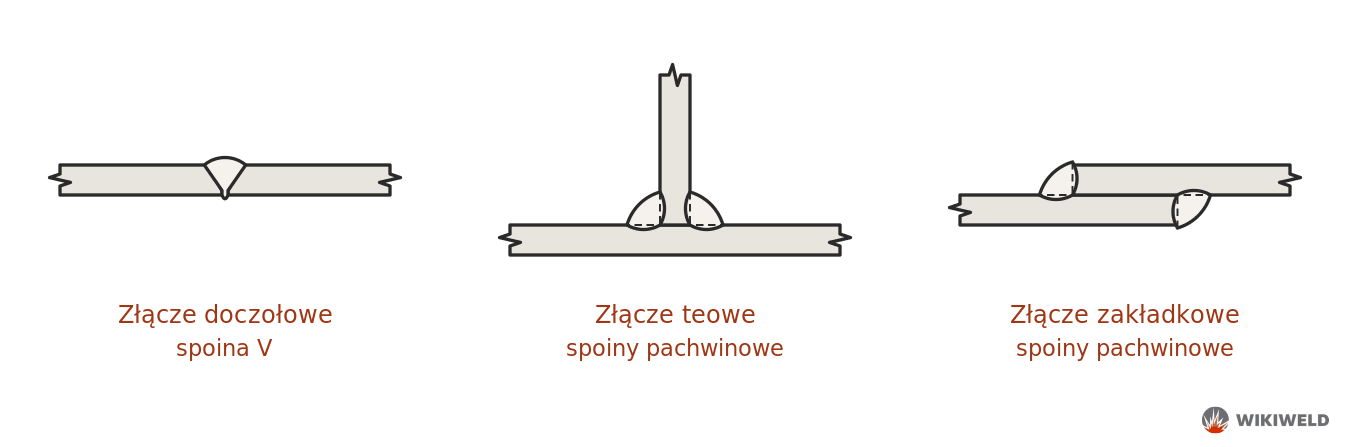
Rodzaj złącza wpływa na wytrzymałość połączenia, masę konstrukcji, odkształcenia spawalnicze, pracochłonność i możliwości kontroli. Złącza doczołowe najlepiej przenoszą obciążenia zmienne i są typowe dla zbiorników, rurociągów i poszyć. Złącza teowe i zakładkowe są łatwiejsze w przygotowaniu i dominują w konstrukcjach obciążonych głównie statycznie.
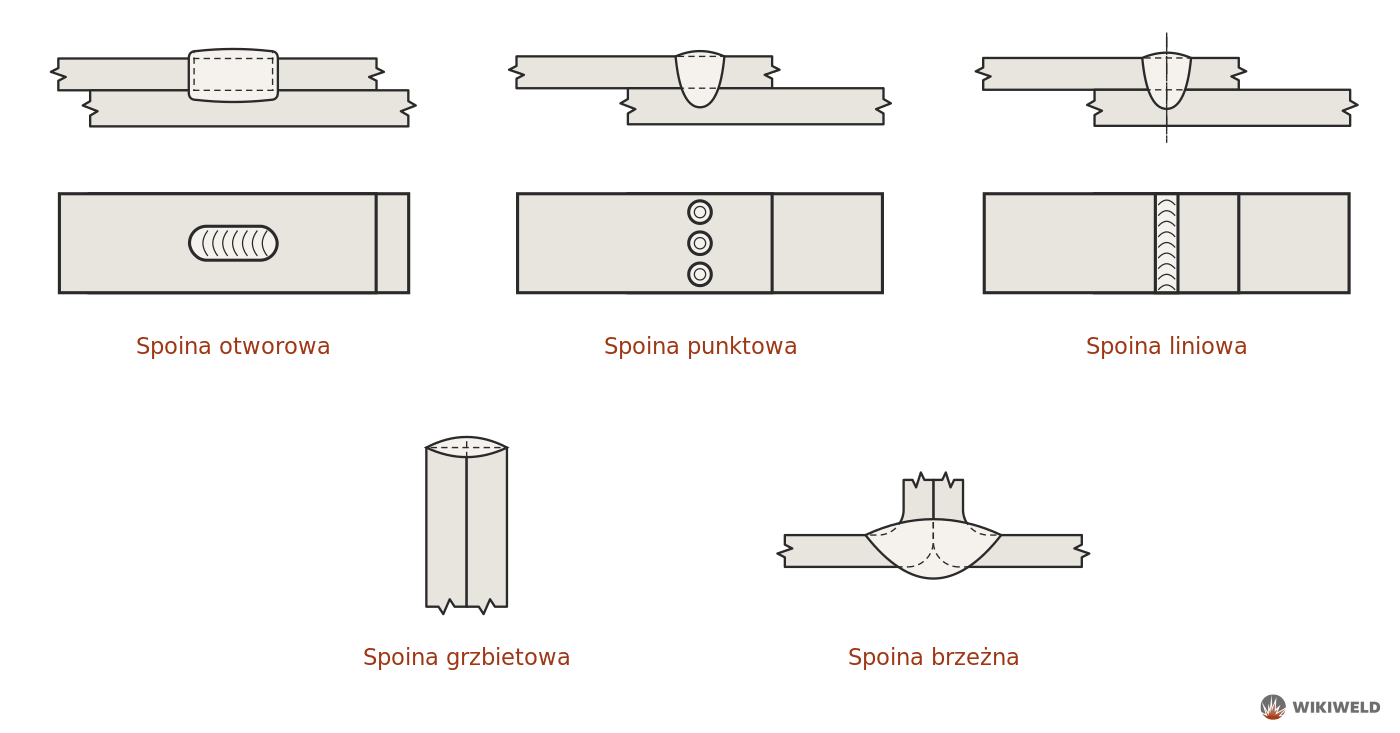
Poza spoinami czołowymi i pachwinowymi stosuje się spoiny:
- otworowe,
- punktowe,
- liniowe,
- grzbietowe,
- brzeżne.
Spoiny grzbietowe i brzeżne nie są przeznaczone do przenoszenia zasadniczych obciążeń. Stosuje się je w połączeniach osłonowych i uszczelniających.
Spoina czołowa
Prawidłowo wykonana spoina czołowa z pełnym przetopem, przy odpowiednio dobranym spoiwie, ma wytrzymałość nie mniejszą niż materiał rodzimy. Dlatego stosuje się ją w złączach przenoszących duże i zmienne obciążenia oraz tam, gdzie wymagana jest ciągłość materiału, np. w zbiornikach i rurociągach.
Budowa spoiny czołowej – lico, grań i linia wtopienia
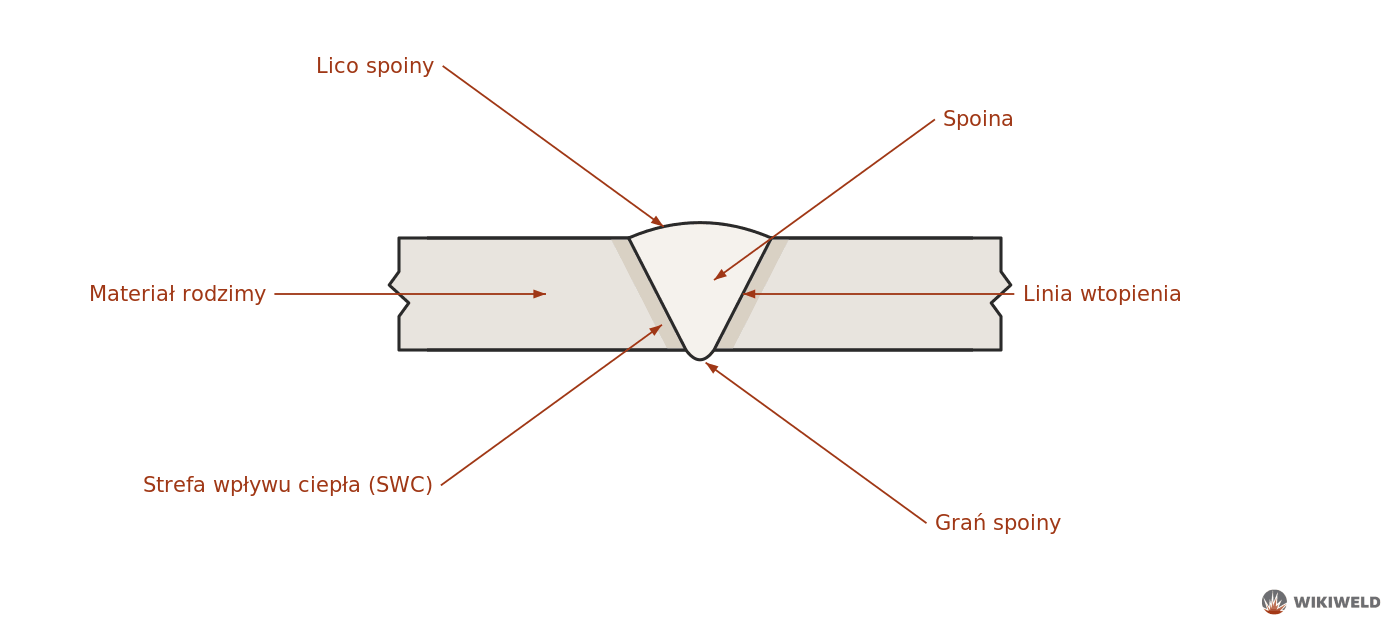
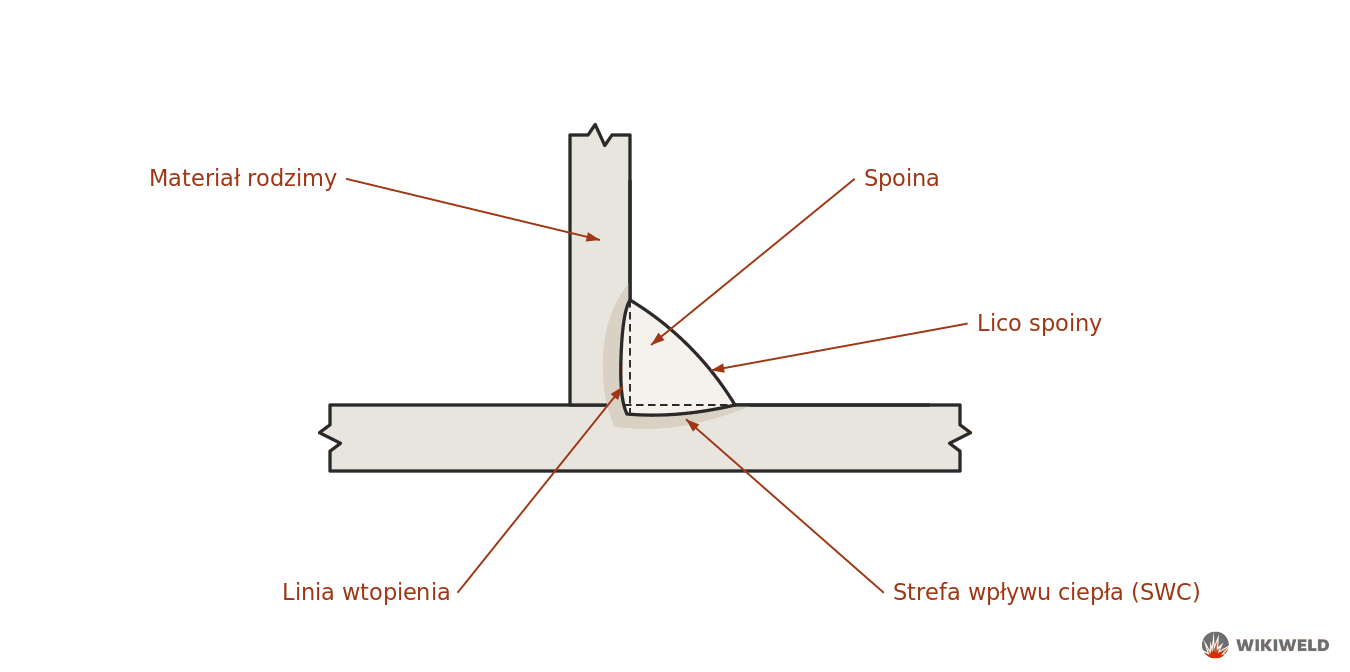
Na przekroju poprzecznym spoiny czołowej rozróżnia się:
- lico spoiny – zewnętrzną powierzchnię spoiny od strony jej układania,
- grań spoiny – zewnętrzną powierzchnię spoiny po stronie przeciwnej do lica, w spoinach wykonywanych z jednej strony,
- linię wtopienia – granicę między spoiną a materiałem rodzimym,
- strefę wpływu ciepła (SWC, HAZ) – obszar materiału rodzimego, który nie uległ stopieniu, ale zmienił strukturę pod wpływem ciepła spawania.
Wszystkie te elementy są dobrze widoczne na zgładzie makroskopowym po trawieniu. Przygotowanie i ocenę takiej próbki opisano w artykule Badania makroskopowe.
Rodzaje spoin czołowych
Rodzaj spoiny czołowej wynika z kształtu rowka, czyli ze sposobu przygotowania brzegów.
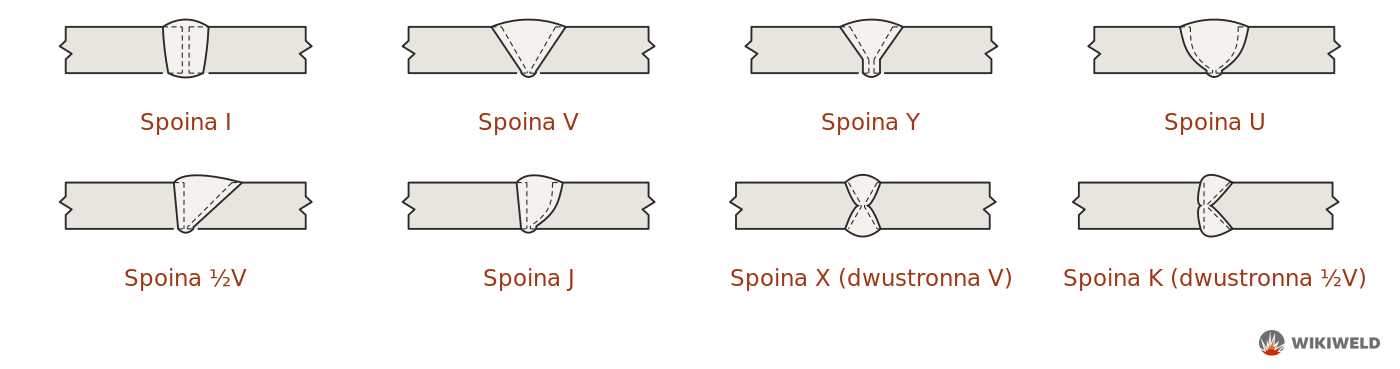
Kąt rowka, odstęp i wysokość progu dobiera się według normy ISO 9692 lub instrukcji WPS. Znaki tych spoin stosowane na rysunkach przedstawiono w artykule Oznaczenia spoin na rysunku technicznym.
Pełny i częściowy przetop spoiny czołowej
W spoinie z pełnym przetopem metal spoiny obejmuje całą grubość złącza. Grubość takiej spoiny przyjmuje się równą grubości cieńszego z łączonych elementów. W spoinie z częściowym przetopem spoina obejmuje tylko część grubości. Jej grubość s jest mierzona od powierzchni elementu do granicy wtopienia i musi wynikać z projektu.
Przy spawaniu jednostronnym pełny przetop zapewnia odpowiednio przygotowany rowek (kąt, odstęp, próg) i prawidłowo wykonany ścieg graniowy; w niektórych złączach stosuje się podkładkę. Przy dostępie z obu stron grań można wyżłobić do zdrowego metalu i podpawać. Zbyt mały odstęp lub zbyt wysoki próg prowadzą do braku przetopu, a zbyt duży odstęp do nadmiernego nadlewu grani lub wycieku. Obie niezgodności opisano w artykule Niezgodności spawalnicze wg ISO 6520.
Spoina pachwinowa
Spoinę pachwinową stosuje się w złączach teowych, krzyżowych, zakładkowych i narożnych. Brak przygotowania brzegów sprawia, że jest szybka i tania w wykonaniu, dlatego jest powszechnie stosowana w konstrukcjach stalowych.
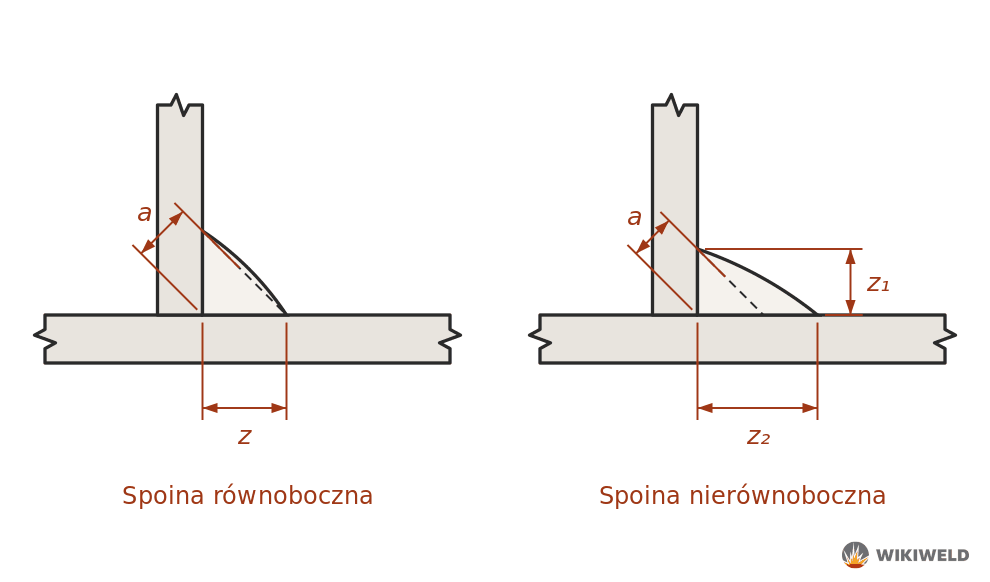
Grubość spoiny pachwinowej – wymiar a i z
Grubość spoiny pachwinowej określają dwa wymiary:
- a – grubość spoiny, czyli wysokość trójkąta równoramiennego wpisanego w przekrój spoiny, mierzona od grani do lica,
- z – długość boku spoiny, mierzona od grani do brzegu spoiny na łączonym elemencie.
W spoinie równobocznej wymiar a wynosi około 0,7 z. Spoina o grubości a5 ma więc bok około 7 mm. W spoinie nierównobocznej boki mają różną długość (z₁, z₂), a wymiar a odnosi się do trójkąta równoramiennego wpisanego w jej przekrój.
Wymaganą grubość spoiny określa projektant na podstawie obliczeń i podaje ją na rysunku. Spoina grubsza niż wymagana nie poprawia połączenia. Pole jej przekroju rośnie z kwadratem wymiaru a, a razem z nim ilość stopiwa, czas spawania i odkształcenia. W spoinach z głębokim wtopieniem, które sięgają poza teoretyczną grań, oprócz grubości a podaje się głębokość wtopienia s.
Rodzaje spoin pachwinowych
Spoina ciągła i przerywana. Spoina ciągła biegnie na całej długości złącza lub wokół całego obrysu elementu (spoina obwodowa). Spoina przerywana składa się z odcinków rozdzielonych przerwami, co zmniejsza ilość stopiwa, ilość wprowadzonego ciepła i odkształcenia. Odcinki po obu stronach elementu mogą leżeć naprzeciw siebie (układ łańcuchowy) albo naprzemiennie (układ przestawny). Spoin przerywanych nie zaleca się w konstrukcjach obciążonych zmęczeniowo ani w środowisku korozyjnym, gdzie przerwy tworzą szczeliny.
Spoina jednostronna i dwustronna. W złączu teowym spoinę pachwinową można wykonać po jednej lub po obu stronach elementu. Spoina dwustronna przenosi obciążenie symetrycznie. Spoina jednostronna jest wrażliwa na zginanie złącza w kierunku grani.
Kształt lica. Lico spoiny pachwinowej może być płaskie, wypukłe lub wklęsłe. Lico wypukłe nie zwiększa nośności spoiny, a zwiększa ilość stopiwa i tworzy ostrzejsze przejście do materiału rodzimego. Lico wklęsłe z łagodnym przejściem stosuje się w złączach obciążonych zmiennie. Grubość a mierzy się wtedy do lica, więc przy tym samym boku z jest ona mniejsza niż w spoinie płaskiej.
Spoina czołowa czy pachwinowa – porównanie
Spoina czołowa z pełnym przetopem przenosi obciążenie całym przekrojem elementu, lepiej znosi obciążenia zmienne i łatwiej poddaje się badaniom objętościowym. Wymaga jednak przygotowania brzegów, większej ilości stopiwa przy grubych elementach i staranniejszego ustawienia elementów. Spoina pachwinowa nie wymaga ukosowania, jest szybsza i tańsza, ale jej wytrzymałość zmęczeniowa jest niższa. Wybór zależy od obciążenia złącza, dostępu do obu stron i wymagań jakościowych.
Rodzaj spoiny BW i FW w WPS i uprawnieniach spawacza
W dokumentacji spawalniczej rodzaj spoiny oznacza się skrótami pochodzącymi z języka angielskiego:
- BW (butt weld) – spoina czołowa,
- FW (fillet weld) – spoina pachwinowa.
Skróty te występują w instrukcjach technologicznych spawania WPS, w protokołach kwalifikowania technologii WPQR oraz w certyfikatach spawaczy. Rodzaj spoiny jest jedną ze zmiennych egzaminu spawacza i określa zakres uprawnień. Zasady opisano w artykułach WPS – instrukcja technologiczna spawania oraz Uprawnienia spawalnicze wg ISO 9606-1.
Z rodzajem spoiny wiążą się też pozycje spawania. Spoiny czołowe wykonuje się m.in. w pozycjach PA, PC, PE i PF, a spoiny pachwinowe m.in. w pozycjach PA, PB, PD i PF. Opis wszystkich pozycji znajduje się w artykule Pozycje spawania wg ISO 6947.
Jeżeli potrzebna jest instrukcja WPS lub kwalifikowanie technologii spawania dla spoin BW lub FW, zakres usługi opisano na stronie Kwalifikowanie technologii spawania.
Pingback: Oznaczenia spoin na rysunku wg ISO 2553 | WikiWeld